特徴01
加工中の振動データを
リアルタイムに表示し、記録
設置場所は自由
リアルタイムに表示し、記録
設置場所は自由

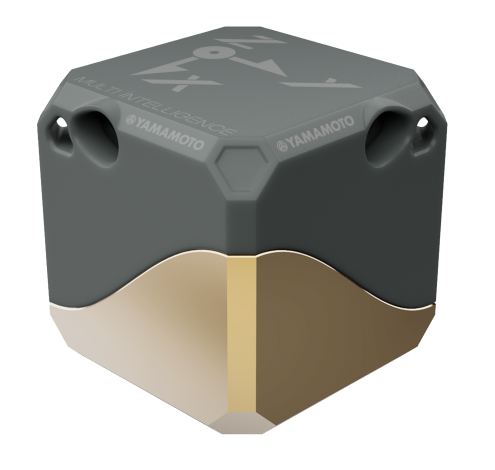
25×25×25mmの超小型ボディで、あらゆる場所にマグネットやボルトで手軽に設置。
高精度な加速度センサが振動をデータ化し、異常を逃さずキャッチします。

波形・FFT・RMSを同時表示
・波形・FFT・RMSを同時表示
・X/Z軸を6分割画面で一望
・異常の周波数成分まで特定可能

加速度をリアルタイム監視
・X/Y/Z 3軸の加速度をリアルタイム数値表示
・バッテリー残量・通信状態も一目で確認
・長時間の傾向監視に最適
精密な波形解析に対応する「b-flash」と、長時間・多点の常時監視に特化した「b-lex」。
目的に合わせた最適なモデル選択で、設備の予兆保全や品質管理を強力にサポートします。
25×25×25【mm】のコンパクトなサイズとIP67相当の防水性を備え、場所を選ばず設置できます。
本体に無線送受信機を内蔵しており、お手軽にご使用いただけます。


| 給電方法 |
バッテリーボックス搭載型:16340型 3.7[V] リチウムイオン二次電池 外部電源供給型:DC 3.3 – 5 [V] |
|---|---|
| 充電時間 | 最大 約2.5時間 |
| 取付方法 | マグネットまたはボルト固定(5-M3×0.5 有効深さ4) |
| センサモジュール | 寸法 25×25×25[mm] 質量25[g] 防水機能あり(IP67相当) |
| バッテリーボックス | 寸法 28×29×63[mm] 質量41[g] 防水機能あり(IP67相当) |
| ケーブル | 100~5000mmまで対応可能 |
| 加速度センサ | b-flash・b-lex 共通(同一の圧電式加速度センサを搭載) |
|---|---|
| 入力可能範囲 | 3~300 [m/s²] |
| フィルタ特性 | ローパスフィルタ 24 [kHz](図1) |

| 加速度検出方向 | 2方向(Z軸固定、X・Y軸切替式) |
|---|---|
| 無線送信サンプリングレート | 48,000 S/s 生波形をそのまま無線送信 |
| 加速度振動量表示 | 生波形 / FFT / RMS |
| 連続使用時間 (バッテリー動作時) |
30時間程度 |
| 加速度検出方向 | 直交3軸方向(X,Y,Z) |
|---|---|
| 無線送信サンプリングレート (RMS更新周期) |
MAX 200 S/s センサ内部でRMS(実効値)を演算してから送信 |
| 加速度振動量表示 | 実効値[m/s²](積分時間 約100[ms]) |
| 連続使用時間 (バッテリー動作時) |
50時間以上 |
| 目的 | 推奨モデル | 理由 |
|---|---|---|
| 詳細な周波数解析・波形の可視化がしたい | b-flash | 生波形とFFTを取得でき、20 kHzまでの詳細な解析が可能 |
| 長期間・多点で常時監視したい | b-lex | 低消費電力・長時間稼働(50 h以上)、演算済みRMS値のみを送信 |
| 異常の兆候をRMS推移で早期に把握したい | b-flash, b-lex | 振動の実効値(RMS)を継続的にモニタリング可能 |
b-seriesの振動データとCNCの座標情報を同期取得し、異常箇所をXYZ空間上に3Dプロット。「どこで」「何が」起きているかまで、その場で特定できます。
| OS | Windows 11 64bit(32bitは非対応)/ソフトウェアサイズ:約20MB |
|---|---|
| プロセッサ | 3.0GHz以上(Core iシリーズのみ動作確認済み) |
| メモリ | 16GB以上 |
| 対応CNC | 工作機械:FANUC / 三菱電機 / ブラザー / オークマ など |
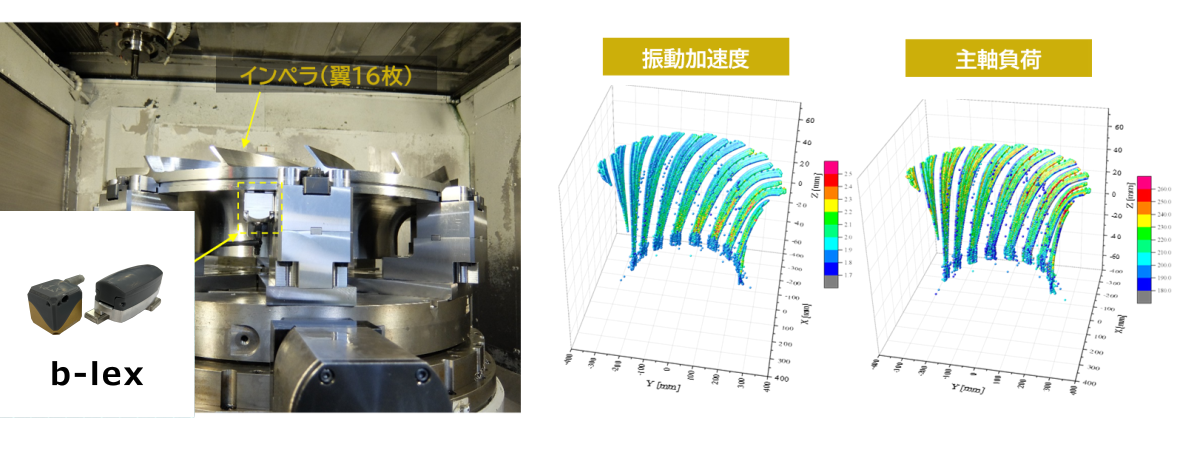
| 使用モデル | b-lex |
|---|---|
| 機械 | 立型5軸マシニングセンタ |
| 製品 | インペラ |
| 工程 | 仕上げ加工 |
| センサ設置箇所 | ワーク(インペラ中部) |
インペラ加工におけるb-lex・AdvancedControl®の活用事例です。
インペラ中部に「MULTI INTELLIGENCE® b-lex」を設置し、翼加工時における「びびり振動」や「過負荷」の見える化を行いました。加工中の加速度と座標情報を同期取得し、XYZ座標空間上に加速度をプロットすることで、修正が必要な箇所の早期発見が可能となりました。
さらに、b-lexから得られる加速度データと主軸負荷データを組み合わせることで、切削条件・加工パスの修正を効率的に検討できます。
※座標情報・主軸負荷データの取得には、弊社の加工エンジニアリングプラットフォーム「AdvancedControl®」を使用しています。
【AdvancedControl® とは】
工作機械・ロボット・各種センサをつなぎ、現実世界のデータをリアルタイムに収集・解析するソフトウェアです。
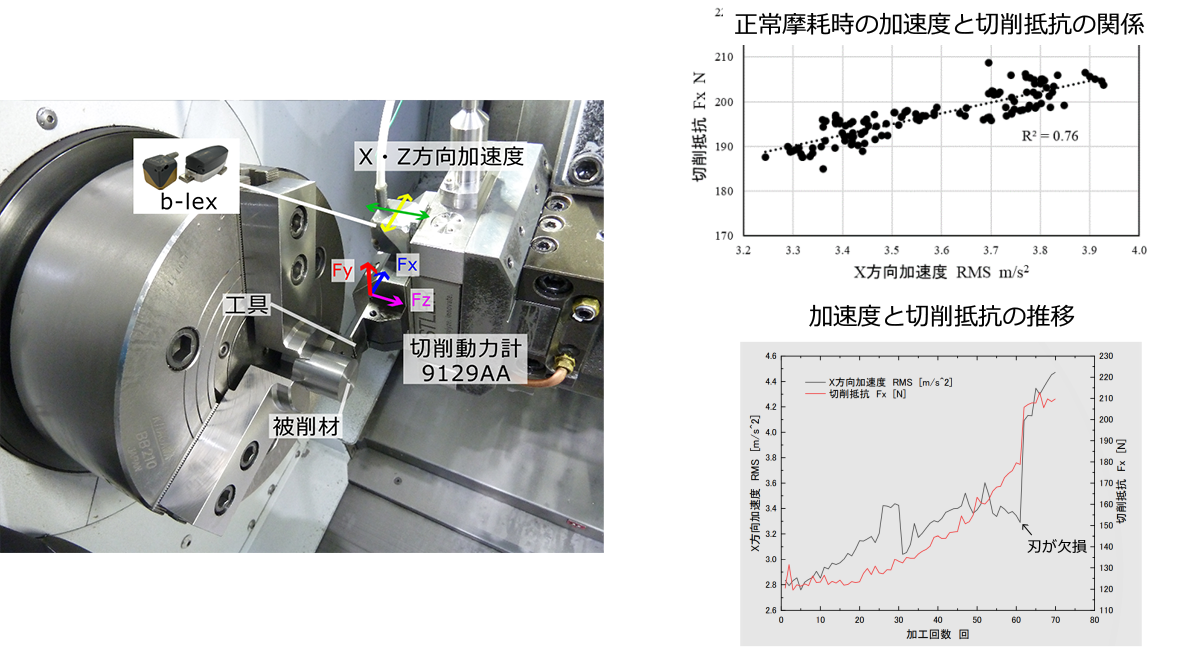
| 使用モデル | b-lex |
|---|---|
| 機械 | NC旋盤 |
| 製品 | シャフト形状 |
| 工程 | 突切り加工 |
| センサ設置箇所 | バイトホルダ上 |
b-lexを用いて、超硬インサートによるS55Cの切削加工を行い、工具摩耗の進行に伴う加速度の変化を評価しました。
実験の結果、加速度と切削抵抗には強い相関があることが確認されました。最終的に発生した刃先の欠損(チッピング)の際には、加速度と切削抵抗がともに急増する挙動を捉えています。
このように、b-lexによる加速度データと切削抵抗の相関が認められたことで、加工中の負荷変動を加速度によって評価できることが実証されました。これにより、加工中の異常検知や工具寿命の予測が可能となります。
| 使用モデル | b-flash |
|---|---|
| 機械 | マシニングセンタ |
| 被削材 / 加工内容 | S50C/小径ドリルによる連続穴あけ(主軸回転速度 約20,000 min-1) |
| センサ設置箇所 | バイス側面にマグネット固定 |
| 評価方法 | 振動波形にFFT帯域フィルタ処理を施し、加工に対応する周波数成分のRMS値を評価 |
① 設置概要と1穴ごとの加工状態の見える化
b-flashをバイス側面にマグネット固定。約1.4秒間隔の連続穴あけ(1行 約90穴)が、1穴ずつ独立したピークとして確認できます。ピーク高さの推移から工具摩耗の傾向管理も可能です。

② 工具破損の検知とスペクトログラム
工具破損の瞬間、振動RMS値はベースラインの約16倍のスパイクを示し、破損後は切削に伴う振動が消失しました。スペクトログラムでも、破損の瞬間に広帯域の衝撃振動が現れ、以降は加工に伴う周波数成分が消失する様子が確認できます。

主軸負荷では検知できない小径工具の折損も、振動データなら瞬時に検知。
同一加工サイクルのNC主軸負荷は約12%で一定のまま推移しており、破損の予兆も発生も判別できません。折損したままの空加工による不良品の連続発生を未然に防止できます。
25×25×25【mm】のコンパクトなサイズとIP67相当の防水性を有しており、場所を選ばず設置することができます。
主軸部分/ホルダー部分/ロボットアーム部分/治具部分 など
プレス、摩擦攪拌接合(FSW)、3Dプリンタ、研削加工、回転機器 など
b-seriesのデモンストレーション動画はYouTubeよりご覧いただき、チャンネル登録をお願いいたします。

皆様からよく頂く御質問をまとめました。
下記以外の質問もお待ちしておりますので、是非お問い合わせ下さい。
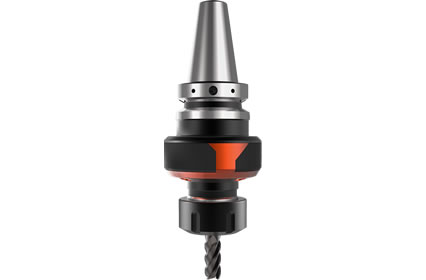
切削加工時の工具の温度・振動をリアルタイムにモニタリングする事が可能な機器です。クーラントを掛けながらの温度計測も可能(インナースルー可)振動計測については工具を把持するだけで可能です。
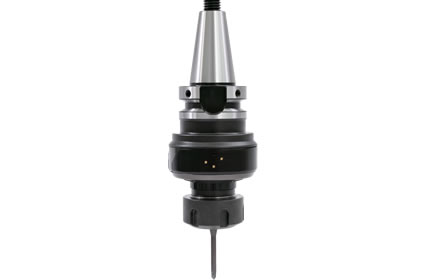
加速度データの高速サンプリングにより、周波数解析が可能です。(サンプリングレート44.1kHz)
高速データ収集で真の波形を読み取り最適加工条件の選定をサポート。
摩擦攪拌接合(FSW)における接合中のツールの温度・力をリアルタイムにモニタリングする事が可能な機器です。